Při sériové výrobě rozdělovacích potrubí z nerezové oceli existují tři metody tvarování T-odboček: navařování trubky na vyvrtaný otvor (fish-mouth), svařování hotových T-kusů a mechanické vyhrdlování (extruze hrdla) přímo z vedeného potrubí metodou T-DRILL. Pro hygienicky náročné aplikace a trubky s tloušťkou stěny do 12,7 mm je nejefektivnější mechanické vyhrdlování, protože minimalizuje počet svarů i místa náchylná k zachytávání nečistot.
Proč kvalita spoje rozhoduje v čistých provozech
V odvětvích s vysokými nároky na čistotu – potravinářském, farmaceutickém a kosmetickém průmyslu – se kilometry potrubí používají pro rozvodné smyčky plynů a kapalin, čisticí systémy CIP (Clean In Place) a SIP (Steam In Place), filtrační systémy či výměníky tepla. Všechny tyto sítě potřebují rozdělovací potrubí a s ním T-spoje.
Rozdělovače se zpravidla vyrábějí z nerezové oceli podle doporučení směrnice EHEDG č. 8 – materiály musí být antikorozní, netoxické a mechanicky stabilní – a standardu ASME BPE, který prosazuje nerezovou ocel řady 300, přesněji 316L. Pro hygienické aplikace je ocel 316L dobře čistitelná, tvarovatelná za studena a díky obsahu 2 až 3 % molybdenu má výrazně vyšší odolnost proti korozi.
Tři hlavní metody tvarování odboček
- Instalace trubky na otvory vyvrtané v potrubí (obr. 1 a 2)
- Svařování hotových T-spojů na délky potrubí (obr. 3)
- Vytvoření odbočky přímo z vedeného potrubí – extrudované hrdlo metodou T-DRILL (obr. 4 a 5)
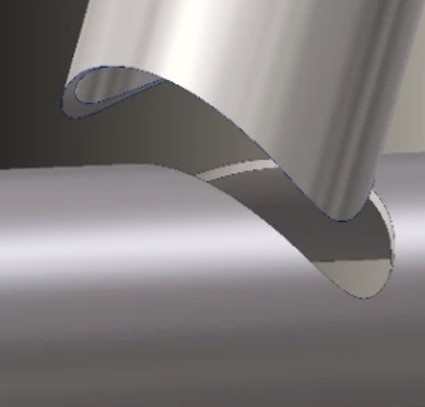
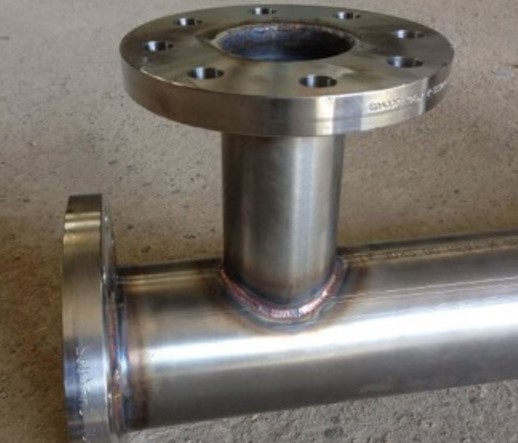
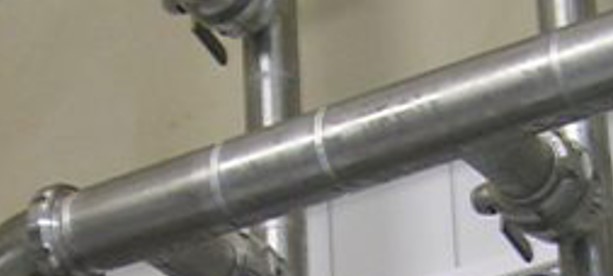
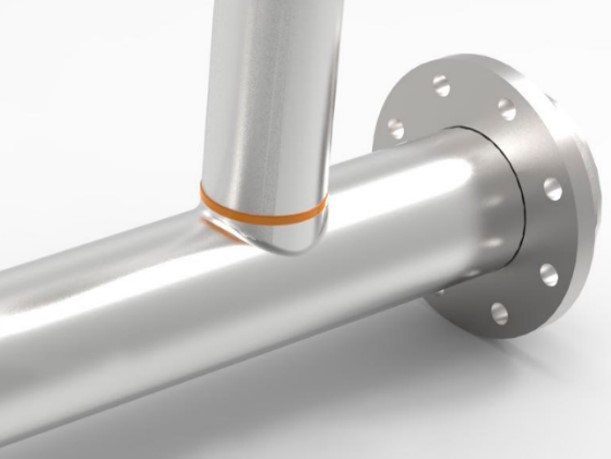
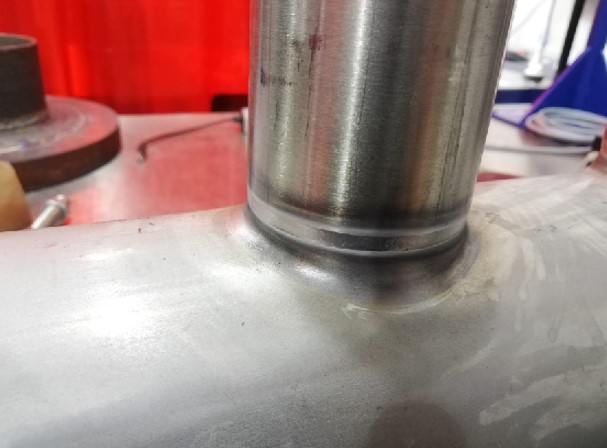
Mechanické vyhrdlování (T-DRILL) versus fish-mouth
U trubek s tloušťkou stěny do 12,7 mm je nejefektivnějším způsobem výroby rozdělovačů mechanické vytvoření odbočky přímo na vedeném potrubí. Minimalizuje se tím potřeba svařování i možná místa netěsností či zachytávání kontaminantů. Pokud je třeba svary dodatečně leštit, je to u mechanicky vytvořené odbočky účinnější, protože zůstává jen minimum tupě svařovaných, dokonale kolmých spojů.
Naopak spojení typu „fish-mouth“ (rybí ústa), přestože se používá velmi dlouho, představuje dnes největší hygienické riziko. Tvar je při svařování složitý a z důvodu produktivity se často svařuje ručně. Ani ten nejlepší ruční svářeč nezaručí hladký a čistý svar v nejkomplikovanějších oblastech a tvar zároveň vytváří místa, která se téměř nedají vyčistit.
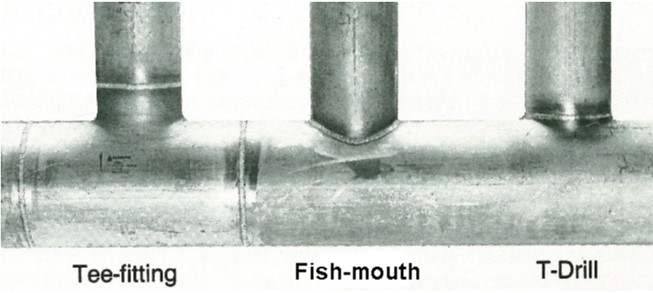
Jedna z nejefektivnějších metod spočívá v eliptickém frézování otvorů, mechanickém vytlačování (lemování) hrdla a oříznutí povrchu vytlačené části – a to vše bez nutnosti pohybovat trubkou. Po letech praxe se uznává, že automatické orbitální svařování je pro montáž nejvhodnější z hlediska kvality výsledku, výrobních zisků i splnění požadavků na vysokou čistotu.
Srovnání T-DRILL s běžným svařováním fitinků (video)
Systémy v těchto odvětvích se vyrábějí z leštěné austenitické nerezové trubky, obvykle sestavené autogenním svařováním na tupo nebo fúzí. Při správném provedení a podobném obsahu síry v prvcích vzniká vysoce pevný spoj bez trhlin a pórovitosti. V oblasti ultra vysoké čistoty se kvůli optimalizaci toku může dodatečně aplikovat elektrolytické leštění.

Na co myslet při návrhu extrudovaných hrdel
Mechanické vytvoření odbočky systematicky zahrnuje velmi mírnou ovalizaci, kterou je třeba vždy započítat do normalizovaných hodnot orbitálního svařování. Extruze také mírně zúží tloušťku stěny hrdla – v závislosti na poměru průměru odbočky a průměru rozdělovače. Čím jsou průměry trubky a odbočky podobnější, tím je zeslabení stěny výraznější; pro optimalizaci výsledku se zpravidla používá poměr blízký 2.
Výška vytvořeného hrdla závisí na materiálu, jeho tažnosti a rozměrech trubek – obvykle se pohybuje mezi 2 a 20 mm. Tato výška se oříznutím upraví na optimální kontaktní plochu s odbočnou trubkou a umožňuje montáž orbitálním svařováním TIG. V některých případech musí svařovací hlava elektrodu naklonit, aby se dostala do svařované oblasti a zajistila účinný plynový štít proti oxidaci – buď v uzavřeném prostoru (obr. 7), nebo difuzí (obr. 8).


Preventivním opatřením je bez ohledu na typ hlavy zavedení ochranného plynu i z druhé strany, aby se zabránilo oxidaci vnitřního svaru. Moderní svařovací zdroje mají dialogové systémy, které podle průměrů a materiálu zvolí nejlepší provozní metodu; rozdělení na oblasti svařování usnadňuje kontrolu polohy, tloušťky a tvaru svarové lázně.
Která metoda tedy vítězí?
Mechanické tvarování hrdel na rozdělovačích minimalizuje počet sekundárních svarů a operací, snižuje množství nakupovaných T-spojů a je plně kompatibilní s orbitálním svařováním TIG, čímž zajišťuje opakovatelnost a bezpečnost svaru. Pro sériovou výrobu čistých rozdělovačů je proto ve většině případů nejvýhodnější volbou.
Poraďte se s odborníky ant PROFITOOLS s.r.o.
Jako autorizovaný distributor techniky T-DRILL pro Slovensko vám v ant PROFITOOLS s.r.o. stroje pro mechanické vyhrdlování trubek osobně předvedeme a pomůžeme s výběrem podle vašich rozměrů a materiálů. Prohlédněte si přenosné stroje na vyhrdlování trubek, stacionární stroje na vyhrdlování trubek nebo nás přímo kontaktujte.
Aktualizováno 19. októbra 2026.