Ruční TIG svařování trubek se vyplatí při opravách, atypických spojích a malých sériích, kde rozhoduje know-how svářeče. Automatizované orbitální TIG svařování se vyplatí u opakovaných svarů, kde potřebujete konstantní kvalitu, nižší spotřebu drátu, plynu i elektrod a doložitelný protokol o svaru. Rozhodují čtyři kritéria: příprava a spotřební materiál, kvalifikace obsluhy, reálný čas hoření oblouku a náklady na kvalitu.
Nejde o souboj „člověk versus stroj“ – kvalifikovaný svářeč a orbitální stroj řeší jiné situace. Jako autorizovaný distributor AXXAIR pro Slovensko vám v ant PROFITOOLS s.r.o. pomůžeme najít správnou rovnováhu mezi oběma přístupy. Níže rozebíráme čtyři kritéria, která rozhodnou, co se vám nejvíce vyplatí.
1. Náklady na přípravu trubek a spotřební materiál
Před svařováním rozlišujeme dva typy přípravy trubek:
- Jednoduchá příprava odříznutím trubky, případně úkosováním. Pokud kvalita odříznuté hrany nestačí, je třeba hranu úkosovat; jinak postačí jednoduchý řez. Trubky se poté vystředí a provedou se stehové svary před finálním svařováním.
- Při tloušťce stěny nad 3 mm je úkos téměř vždy nutný – zajistí lepší průvar s dokonalým utěsněním a ochranou kořene.
Úkos a přídavný materiál
Při ručním svařování zahrnuje příprava úkos ve tvaru „V“ a vystředění trubek s malou vzdáleností mezi nimi pro umístění elektrody. Průvar se realizuje vyplňováním svařovacím drátem zevnitř směrem ven, takže spotřebujete velké množství drátu na vyplnění drážky.
Při automatizovaném svařování připravíte úkos ve tvaru „V“ nebo „J“ podle tloušťky stěny. Prostor k vyplnění je menší, proto potřebujete méně přídavného materiálu.
Inertní plyny
Ruční svařování se vzdáleností mezi trubkami spotřebuje více inertního plynu než automatizované svařování s utěsněnými svarovými spoji. Spotřeba plynu je důležitá položka z hlediska produktivity – automatizované svařování je zde nákladově efektivnější.
Elektrody
Při orbitálním svařování používáte méně elektrod, protože zařízení pracuje bez kontaktu elektrody s místem svaru. Mechanické vodicí systémy drží konstantní vzdálenost mezi elektrodou a trubkami (u svářeček s otevřenou hlavou); u sofistikovanějších řešení reguluje tuto vzdálenost řízení napětí oblouku (AVC – arc voltage control).
V obou případech se vyhnete kontaminaci svarového spoje wolframovými vměstky a snížíte spotřebu elektrod. Opakovatelné, strojem řízené zapálení oblouku prodlužuje životnost elektrod.
2. Operátoři a kvalifikace
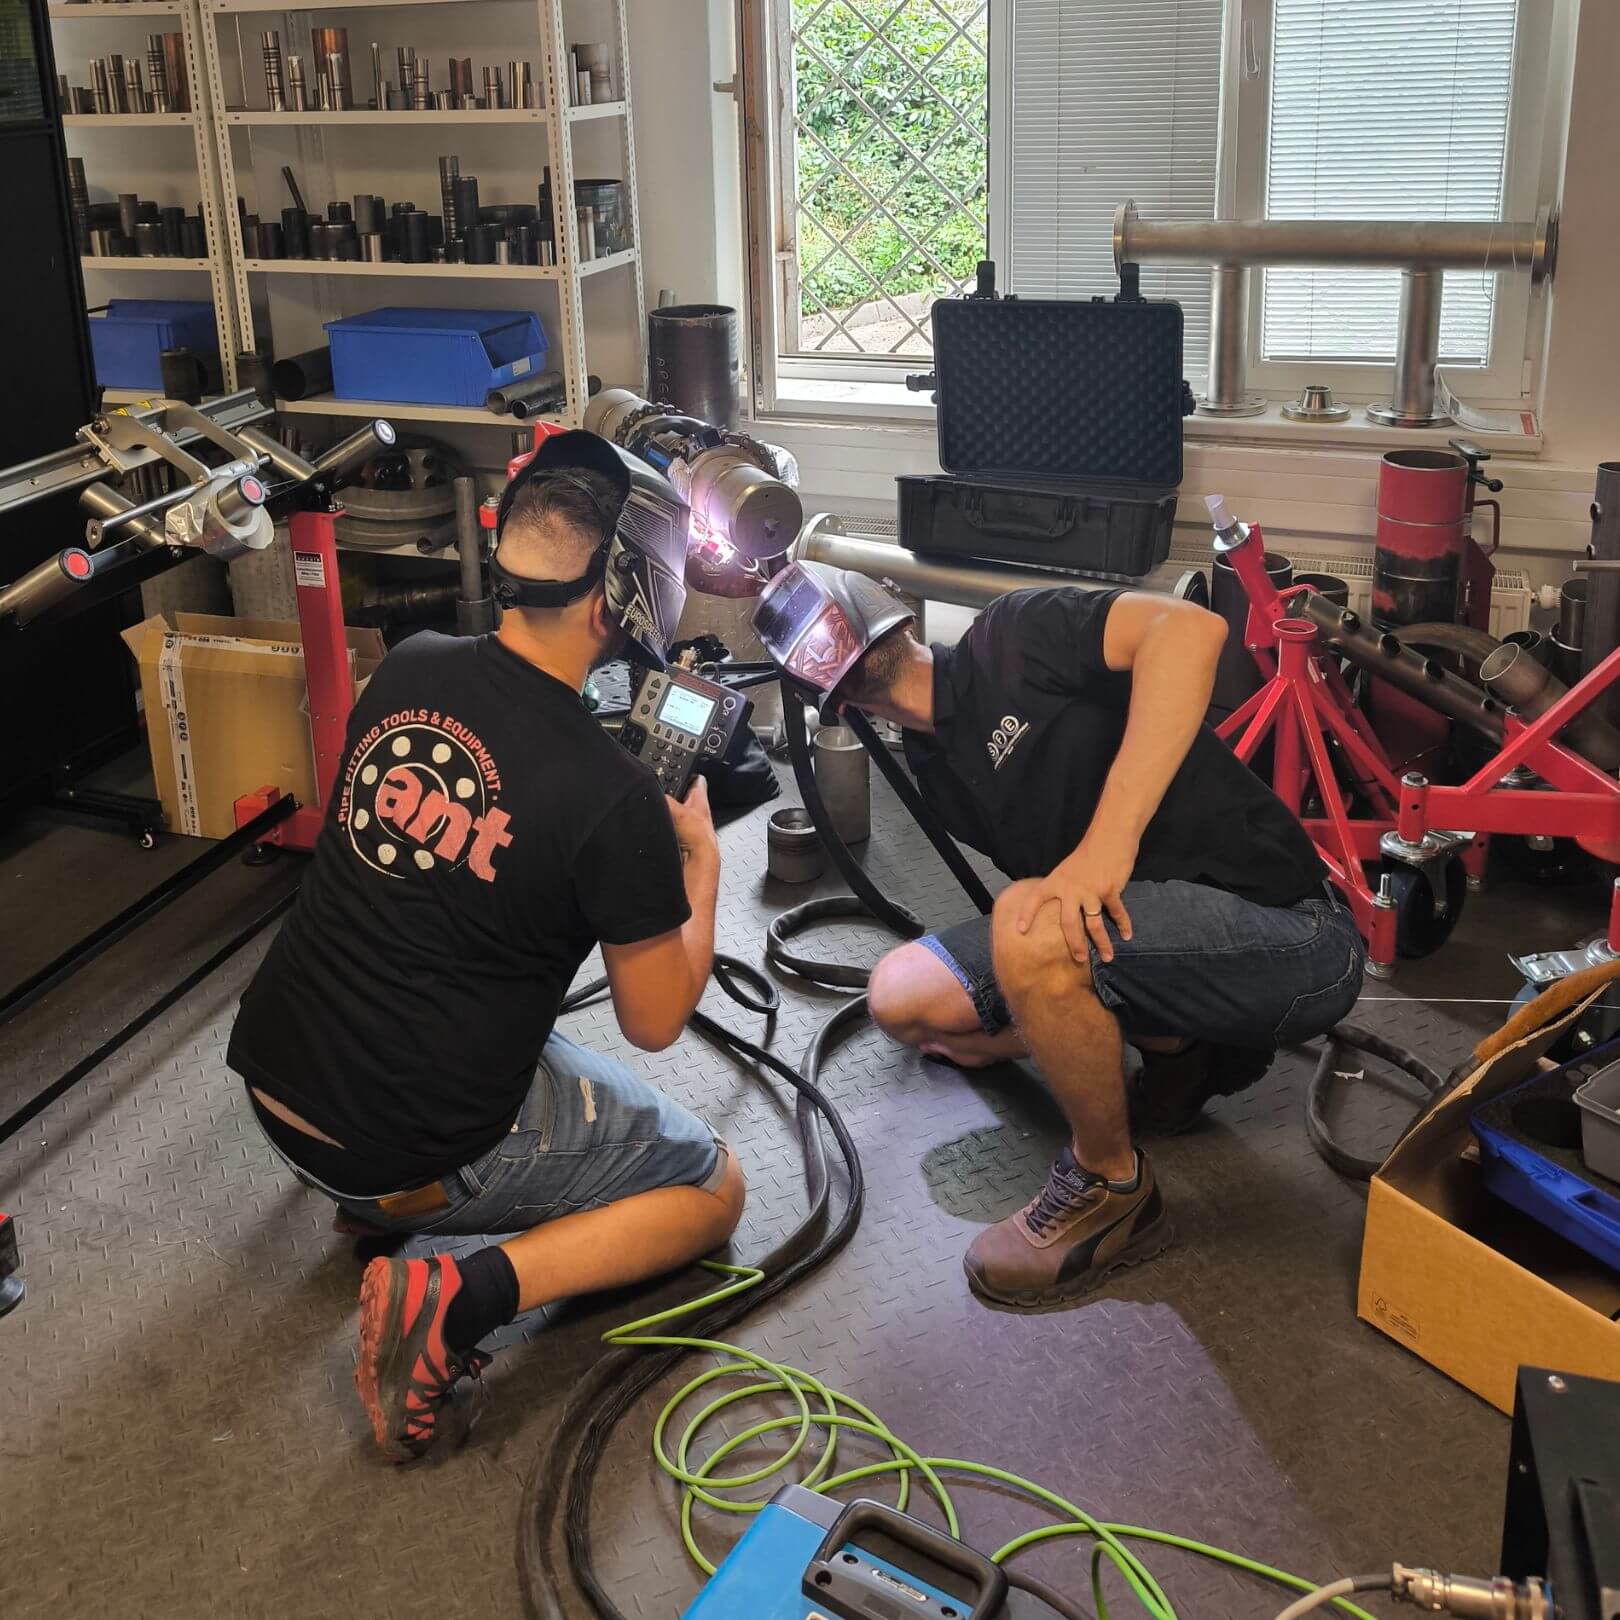
Je třeba odlišit svářeče od operátora. Svářeč je kvalifikovanější a má neměřitelnou výhodu – technické know-how. Operátor orbitálního stroje může mít méně náročný výcvik, protože většinu úkolů vykonává stroj; operátor odpovídá za správné pořadí a průběh procesu.
Zaškolení operátora pro jednoduché tavné svařování trvá jen přibližně 2 dny, pro vícevrstvé svary dvakrát po 3 dnech – nesrovnatelně méně než certifikované školení svářeče.
Nezanedbatelné jsou i náročné či nebezpečné pracovní podmínky. Při práci v těžko dostupných místech nebo v nepohodlné poloze pomáhá orbitální TIG svařování chránit zdraví a bezpečnost svářečů.
3. Skutečný čas svařování: doba hoření oblouku
Při výběru procesu zvažte reálný čas svařování, nejen svařovací rychlost (v té většinou není velký rozdíl). Při ručním svařování může být čas delší, protože svářeč potřebuje odpočinek a jeho koncentrace kolísá. U orbitálního stroje znáte dobu hoření oblouku předem – víte, kdy je oblouk připraven a kdy stroj svar dokončí.
Svářeč zvládne svar i ve stísněném prostoru v dobré kvalitě, ale pracovní rychlost bývá nižší. Pokud je cílem vysoká kvalita, orbitální stroj nabízí lepší časový výkon, protože eliminuje vliv náročných pracovních podmínek.
4. Náklady na kvalitu a časový zisk
K nákladům patří i nekvalita – peníze ztracené na vyřazeném materiálu. Při ručním svařování je míra vyřazených svarů vyšší a závisí na stavu a způsobilosti svářeče; vadné svary je třeba opravovat nebo opakovat.
Při automatizovaném orbitálním TIG svařování je počet vyřazených svarů velmi nízký: zkouškou kvality projde 99 % svarů (při dobře řízených parametrech i 100 %). To znamená úsporu času i peněz – na jednom svaru nikdy nepracujete dvakrát.
7 výhod automatizovaného orbitálního svařování
- Kvalita: méně odmítnutých svarů po kontrole (např. rentgenová kontrola).
- Opakovatelnost svarů.
- Kratší zaškolení operátora oproti kvalifikovanému svářeči.
- Nižší spotřeba inertního plynu.
- Nižší spotřeba elektrod.
- Nižší spotřeba přídavného materiálu.
- Optimalizovaná doba hoření oblouku.

Jak si vybrat – poradíme vám
Návratnost investice nelze určit univerzálně předem; na začátku projektu jsou některé parametry neznámé – počet svarů, náklady na operátora, konečná aplikace a její požadavky. Některým zákazníkům se orbitální svářečka vrátila už po jednom projektu. Jako autorizovaný distributor AXXAIR pro Slovensko vám v ant PROFITOOLS s.r.o. porovnáme oba přístupy na konkrétních parametrech vašeho projektu. Kontaktujte nás nebo si přečtěte více o značce AXXAIR.
Aktualizováno 19. októbra 2026.